L Tipi Pozisyoner Hangi Parçalarda Fark Yaratır?
- Ankara Detay Haber MasasıAnkara
- 7 dakikada okunur
- 0
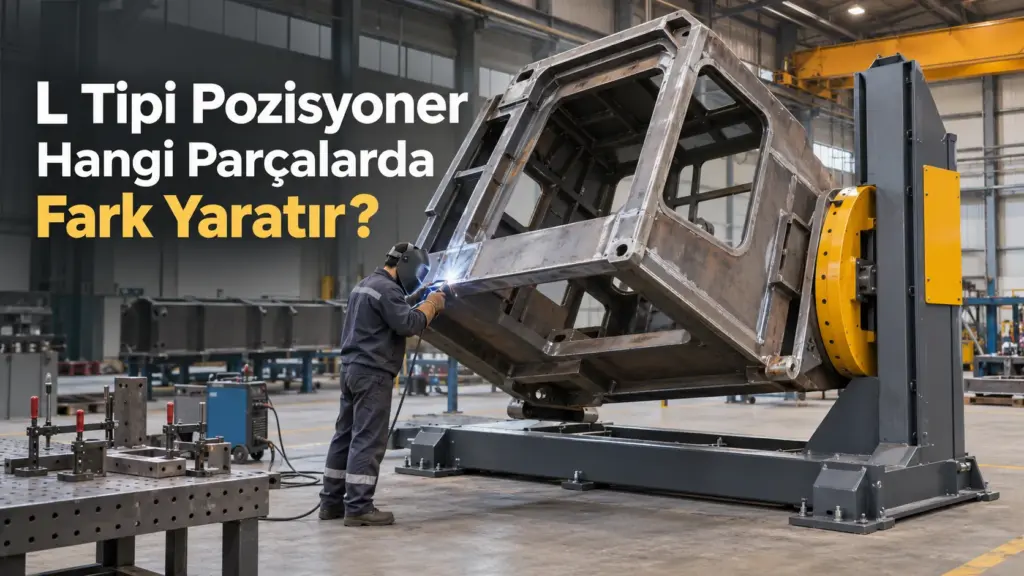
Mobil vinç bomu veya büyük bir makine kabini üzerinde kaynak yapmak, yalnızca parçaları birleştirmekten ibaret değildir. Kaynak yapılacak bölgeye ulaşmak, uygun çalışma konumunu korumak ve ağır iş parçasını kontrollü biçimde hareket ettirmek gerekir. Özellikle farklı yüzeylerinde kaynak dikişleri bulunan hacimli parçalarda konumlandırma, üretim sürecinin önemli bir aşamasıdır. Bu amaçla kullanılan l tipi pozisyoner iş parçasını aşağı yukarı hareket ettirerek, kol konumunu değiştirerek ve tablayı döndürerek kaynak yapılacak bölgenin operatöre uygun şekilde sunulmasına yardımcı olur.
Konya’da kaynak otomasyon makineleri tasarlayan ve üreten Kamesh Welding, ağır ve hacimli iş parçalarının konumlandırılması için hidrolik hareket sistemine sahip L tipi kaynak pozisyoneri geliştirmektedir. Bu makine özellikle mobil vinç bomları, kabinler ve benzeri büyük metal yapıların kaynak işlemlerinde kullanılmak üzere tasarlanmıştır. Sistemin temel amacı, iş parçasının konumunu değiştirerek kaynak operatörünün farklı dikiş bölgelerine ulaşmasını kolaylaştırmaktır.
Hacimli İş Parçalarında Konumlandırma Neden Önemlidir?
Kaynaklı imalatta parçanın büyüklüğü kadar geometrisi de çalışma koşullarını belirler. Düz bir metal yüzey üzerinde kaynak yapmak ile köşeleri, iç bölümleri ve farklı yönlere uzanan bağlantıları bulunan bir konstrüksiyonda çalışmak aynı değildir. Kaynak dikişinin konumu değiştikçe operatörün çalışma açısını ve ekipmanın yerleşimini yeniden değerlendirmesi gerekebilir.
Ağır bir parçanın sabit tezgah üzerinde durması, her kaynak noktasının rahatça erişilebilir olduğu anlamına gelmez. Bazı birleşim bölgeleri alt tarafta kalabilir. Bazıları ise operatörün uzanmasını veya uygun olmayan bir çalışma pozisyonuna geçmesini gerektirebilir. Parçanın sürekli olarak başka bir kaldırma ekipmanıyla yeniden yerleştirilmesi de üretim akışına ek işlemler getirir.
Hidrolik pozisyoner burada parçayı sabit bir nesne olarak tutmak yerine kontrollü hareketlerle farklı çalışma konumlarına getirme olanağı sağlar. Böylece kaynak sırası, operatör erişimi ve iş parçasının geometrisi birlikte değerlendirilebilir. Elde edilecek yarar, parçanın yapısına ve kaynak dikişlerinin yerleşimine bağlıdır.
Üç Farklı Hareket Kaynak Konumunu Nasıl Değiştirir?
Kamesh Welding tarafından sunulan L tipi sistemin çalışma mantığı aşağı yukarı hareket, kol hareketi ve tabla dönüşü üzerine kuruludur. Bu hareketler birbirinden farklı konumlandırma ihtiyaçlarını karşılar. İş parçasının yalnızca döndürülmesi yerine çalışma yüksekliğinin ve taşıyıcı kol konumunun da değiştirilebilmesi, karmaşık geometrili parçalar açısından önem taşır.
Aşağı Yukarı Hareket
Dikey hareket, parçanın kaynak yapılacak bölümünü uygun çalışma yüksekliğine taşımak için kullanılır. Örneğin yüksek bir kabin konstrüksiyonunda alt ve üst bağlantı bölgeleri farklı erişim koşulları oluşturur. İş parçasının yüksekliğinin ayarlanabilmesi, operatörün çalışma noktasına ulaşmasını kolaylaştırabilir.
Buradaki amaç yalnızca parçayı yükseltmek değildir. Kaynak yapılacak dikişin konumu, operatörün duruşu ve kaynak ekipmanının çalışma alanı birlikte düşünülmelidir.
Kol Hareketi
L biçimindeki taşıyıcı yapının kol hareketi, iş parçasının uzaydaki konumunu değiştirmeye yardımcı olur. Bu özellik özellikle farklı yüzeyleri bulunan veya kaynak bölgeleri aynı doğrultuda yer almayan parçalarda kullanışlıdır.
Kolun hareket ettirilmesiyle parçanın belirli bir bölgesi daha erişilebilir bir konuma getirilebilir. Ancak hareket planlanırken iş parçasının çevresindeki ekipmanlarla arasındaki mesafe ve bağlama düzeninin uygunluğu kontrol edilmelidir.
Tabla Dönüşü
Tabla dönüşü, bağlanan parçanın farklı yüzeylerini kaynak noktasına getirmeyi sağlar. Çevresinde veya değişik yönlerinde dikiş bulunan bir konstrüksiyonda, parçanın konumu değiştirilerek kaynak işlemine devam edilebilir.
Bu hareketin kaynak açısından değeri, operatörün çalışma konumunu her defasında değiştirmek zorunda kalmamasıdır. Bununla birlikte tabla dönüşü tek başına bütün kaynak dikişlerini ideal konuma getirmeyebilir. Dikey hareket ve kol hareketiyle birlikte değerlendirilmesi gerekir.
Mobil Vinç Bomlarında Neden Tercih Edilir?
Mobil vinç bomları, uzun yapıları ve farklı yönlerdeki kaynak birleşimleri nedeniyle konumlandırma ihtiyacının belirgin olduğu iş parçalarıdır. Bom gövdesinin yan yüzeylerinde, bağlantı noktalarında ve farklı geometrik bölgelerinde kaynak işlemleri yapılabilir. Bu bölgelerin tamamına aynı sabit konumdan ulaşmak her zaman mümkün değildir.
L tipi kaynak pozisyoneri, uygun şekilde bağlanan bom parçasının farklı yüzeylerinin çalışma alanına getirilmesinde kullanılabilir. Tabla dönüşü ve kol hareketi sayesinde kaynak yapılacak bölgenin yönü değiştirilebilir. Dikey hareket ise çalışma yüksekliğinin ayarlanmasına yardımcı olur.
Bu tür uygulamalarda önemli nokta, parçanın yalnızca ağır olması değildir. Ağırlık merkezinin konumu, parçanın tabla üzerindeki yerleşimi ve hareket sırasında ihtiyaç duyduğu boşluk da dikkate alınmalıdır. Uzun bir bomun hareketi boyunca çevredeki ekipmanlarla temas etmemesi gerekir. Bu nedenle uygun makine ve bağlama düzeni, parçanın gerçek geometrisi değerlendirilerek belirlenmelidir.
Kabin ve Kutu Biçimli Konstrüksiyonlarda Sağladığı Kolaylık
Makine kabinleri ve kutu biçimli çelik konstrüksiyonlar, farklı yönlere bakan yüzeylerden oluşabilir. Dış köşelerin yanı sıra iç bağlantı noktalarında da kaynak ihtiyacı bulunabilir. Bu durum, operatörün parça etrafında sürekli yer değiştirmesine veya farklı çalışma duruşları kullanmasına yol açabilir.
L tipi pozisyonerle kabinin yönü değiştirilerek belirli köşe ve birleşim bölgeleri daha uygun kaynak konumuna taşınabilir. Özellikle yan yüzeylerdeki birleşimlerin ve erişimi güç bölgelerin konumlandırılması açısından farklı hareketlerin birlikte kullanılması yarar sağlayabilir.
Bununla birlikte kapalı veya derin bölümlere sahip her konstrüksiyonda pozisyoner kullanımı bütün erişim sorunlarını ortadan kaldırmaz. Parçanın iç geometrisi, kaynak torcunun hareket alanı ve operatörün erişim koşulları ayrıca değerlendirilmelidir.
İş Parçası T Kanallı Tablaya Nasıl Bağlanır?
Kamesh Welding’in L tipi hidrolik pozisyonerinde iş parçasının bağlanması için tabla üzerinde T kanalları bulunur. Bu kanallar, uygun bağlama elemanlarının tabla üzerinde konumlandırılmasına imkan veren bağlantı noktaları oluşturur.
T kanallı bağlama sisteminin çalışma mantığı şu aşamalarla açıklanabilir:
- Yerleşimin belirlenmesi: İş parçasının ağırlık merkezi, geometrisi ve kaynak yapılacak bölgeleri dikkate alınarak tabla üzerindeki uygun konum seçilir.
- Bağlama elemanlarının seçilmesi: Parçanın yapısına uygun T kanalı bağlantıları ve sabitleme elemanları belirlenir. Kullanılacak ekipmanın tabla ve yük koşullarıyla uyumlu olması gerekir.
- Parçanın sabitlenmesi: İş parçası, hareketler sırasında kaymayacak veya yerinden ayrılmayacak şekilde uygun bağlantı düzeniyle sabitlenir.
- Hareket kontrolünün yapılması: Kaynak işlemine başlanmadan önce bağlantılar ve hareket alanı kontrol edilerek planlanan konumlandırmanın güvenli biçimde gerçekleştirilebildiği doğrulanır.
T kanallarının bulunması, her parçanın ek düzenleme yapılmadan doğrudan bağlanabileceği anlamına gelmez. Düzensiz yüzeyli veya özel geometrili konstrüksiyonlarda parçaya uygun bağlama aparatları gerekebilir. Bağlantının güvenilirliği, kullanılan sabitleme düzenine ve iş parçasının özelliklerine bağlıdır.
Hareketler Kablolu Uzaktan Kumandayla Nasıl Yönetilir?
Kamesh Welding’in ürün açıklamasına göre pozisyonerin hareketleri kablolu uzaktan kumandayla kontrol edilebilir. Operatör, kumanda aracılığıyla makinenin konumlandırma hareketlerini yöneterek kaynak yapılacak bölgenin uygun çalışma noktasına getirilmesini sağlayabilir.
Kablolu kumanda, konumlandırma işleminin makinenin üzerindeki sabit bir kontrol noktasından yapılmasını zorunlu kılmadan hareketlerin yönetilmesine olanak tanır. Böylece operatör, uygun ve güvenli bir noktadan parçanın yeni konumunu gözlemleyebilir.
Burada konumlandırma otomasyonu ile kaynak işleminin otomatik olarak yapılması birbirinden ayrılmalıdır. Pozisyonerin görevi iş parçasının hareketini sağlamaktır. Kaynak yönteminin uygulanması, dikişin hazırlanması ve kaynak parametrelerinin belirlenmesi ise üretim sürecinin ayrı konularıdır.
Kumanda kullanımında hareket yönünün kontrol edilmesi, kablonun hareketli bölgelere takılmaması ve iş parçasının çevresinde yeterli boşluk bulunması önemlidir. Operatörün güvenli çalışma alanında kalması, bağlama ve hareket kontrollerinin tamamlanmasıyla birlikte ele alınmalıdır.
Her Ağır Parça İçin Aynı Pozisyoner Uygun mudur?
Kaynak pozisyonerleri arasında seçim yapılırken yalnızca parçanın ağırlığına odaklanmak yeterli değildir. İş parçasının biçimi, ağırlık merkezinin konumu, kaynak bölgelerinin dağılımı ve gereken hareketler de belirleyicidir.
Örneğin yalnızca kendi ekseni çevresinde çevrilmesi gereken silindirik bir parça için farklı bir konumlandırma çözümü değerlendirilebilir. Buna karşılık birbirinden farklı yüzeylerde kaynak dikişleri bulunan hacimli bir konstrüksiyonda dikey hareket, kol hareketi ve tabla dönüşünün birlikte sunulması daha anlamlı olabilir.
Bu nedenle pozisyoner çeşitleri arasındaki tercih, iş parçasının hareket gereksinimi üzerinden yapılmalıdır. L biçimli sistemlerin tercih edildiği uygulamalarda özellikle kaynak köşesinin ayarlanması, operatör erişimi ve ağır parçanın kontrollü biçimde konumlandırılması öne çıkar.
Kaynaklı İmalat Yapan Firmalar Seçimde Nelere Bakmalı?
Bir üretim tesisinde pozisyoner seçimi yapılırken mevcut iş parçası kadar ileride karşılaşılabilecek farklı üretim ihtiyaçları da değerlendirilmelidir. Aynı atölyede kabin, bom veya başka çelik konstrüksiyonların üretilmesi, bağlama ve hareket gereksinimlerini değiştirebilir.
Seçim sürecinde iş parçasının geometrisi, ağırlık merkezi, kaynak dikişlerinin yerleşimi, bağlantı yöntemi ve atölyedeki kullanılabilir hareket alanı birlikte incelenmelidir. Ayrıca parçanın hangi konumlara getirilmesi gerektiği ve bu konumlarda kaynak ekipmanına yeterli erişimin bulunup bulunmadığı belirlenmelidir.
Konya merkezli Kamesh Welding, kaynaklı imalat yapan sanayi firmalarına yönelik kaynak otomasyon makineleri tasarlamakta ve üretmektedir. Firmanın L tipi hidrolik pozisyoneri, farklı yönlerde kaynak gerektiren ağır ve hacimli iş parçalarının konumlandırılması amacıyla ürün yelpazesinde yer almaktadır.
Ürünü değerlendiren sanayi kuruluşları, iş parçalarının teknik özelliklerini ve ihtiyaç duydukları hareketleri belirleyerek firmanın ürün sayfasındaki teklif formu üzerinden talepte bulunabilir. Böylece seçilecek sistemin üretim koşullarıyla uyumluluğu teknik değerlendirme kapsamında ele alınabilir.
L tipi pozisyonerin özellikle mobil vinç bomu, kabin ve benzeri konstrüksiyonlarda fark yarattığı nokta, parçanın kaynak dikişine göre konumlandırılabilmesidir. Aşağı yukarı hareket, kol hareketi ve tabla dönüşünün birlikte kullanılması, farklı kaynak köşelerine erişim için esnek bir çalışma düzeni oluşturur. Bu yaklaşımın üretime katkısı ise doğru makine seçimi, uygun bağlama ve planlı kaynak uygulamasıyla doğrudan ilişkilidir.